
电子束熔融增材制造应用中可编程高压电源与常规拓扑在强电磁干扰工况下的负载调整率与效率对比评测
六十千伏十五千瓦这一档的电子束熔融设备,加速间隙四十毫米,枪杯绝缘段长度一百二十毫米,腔体真空度在三乘以十的负三次方帕到八乘以十的负三次方帕之间随熔炼进程波动,束流按层片扫描节拍在十五毫安到一百二十毫安之间跳变,灯丝三十伏八十安由独立电源供给,栅控偏压落在负两千伏附近做束斑整形。这类设备的负载调整率在图纸上只是一个百分数,落到现场却由真空、温度、打火和电网四件事反复改写,同一台电源在验收报告与量产阶段表现出的数值经常对不上。
干扰源从来不是单一来源。束流斩波带来千赫级共模位移,一次打火在十几微秒内把间隙电压压低三成,真空泵变频器把六十赫兹谐波串到控制地,铺粉伺服与刮刀的脉宽调制又在几十千赫上叠加,粉床预热辐射与熔池蒸发还会让枪杯温度在半小时内抬升十五度。这些扰动单看都不致命,叠加在一条窄带宽的反馈环路上就足以把稳态输出推离设定值。
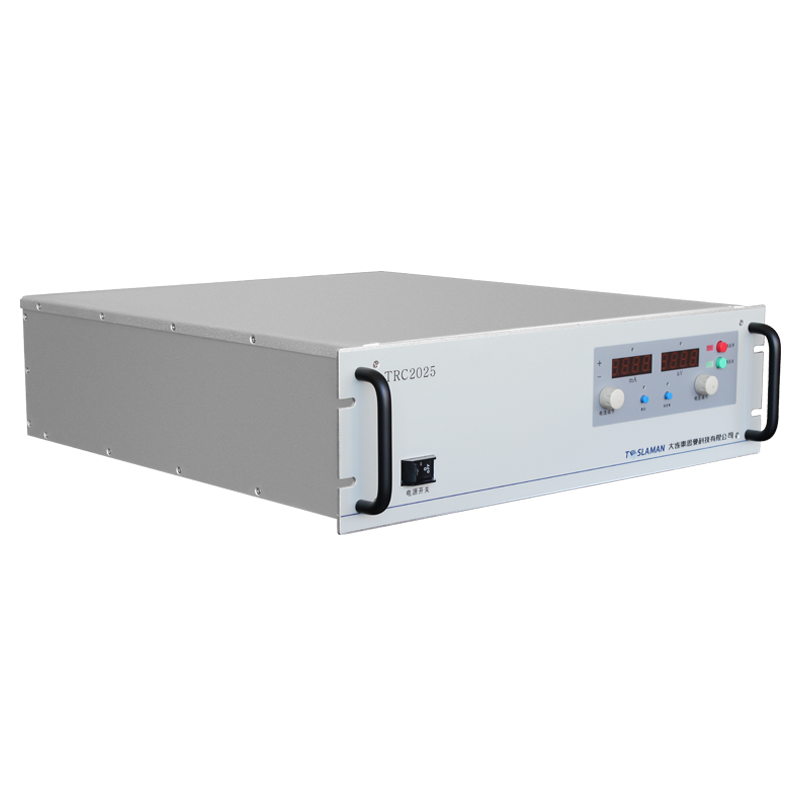
两类方案的差别在能量通路。可编程方案是二十千赫开关加谐振变换,输出侧高压变压器升压后整流滤波,数字环路采样周期十微秒,小信号带宽五千赫兹,给定值、升压斜率、限流点全部由程序下发;常规方案是工频隔离变压器配晶闸管调压,六脉波整流加电感电容滤波,响应落在百毫秒量级,靠面板电位器或模拟给定调压。前者擅长跟随工艺曲线,后者擅长扛住电网与负载侧的粗野扰动,两种本事在同一条产线上并不等价。
测试台要先把测量链立住。分压器一千比一,膜式电阻串,标定误差千分之零点五;分流器零点零一欧,四线接法;录波器十二位、二十兆采样,打火事件用硬件触发锁定前后两百毫秒。负载调整率统一按额定电压下满载与空载的差值除以额定值计算,全部在同一真空度、同一灯丝温度下取得,避免把热漂移混进调整率。效率用功率分析仪同步测输入有功,灯丝加热、栅偏压、控制与冷却风机的功率一并计入,只算主回路会得到偏高的数字。
静态数据先摆出来。可编程方案在百分之五十到百分之百负载区间,调整率落在千分之三点五,常规方案在同一区间是千分之十一;纹波前者千分之四有效值,后者千分之十三,工频分量占了大头。差距来源清楚:数字环路在每个采样周期重算占空比,输出网络的电压跌落被提前补偿,晶闸管调压必须等输出电压真掉下去才动作,中间隔着滤波电感的储能时间与移相角死区。
阶跃数据更能说明问题。负载从百分之十跳到百分之九十,可编程方案输出电压恢复时间六毫秒,过冲百分之四;常规方案恢复时间一百八十毫秒,下陷百分之九。阶跃再放大到打火级别就不再是同一回事:可编程方案在打火瞬间出现环路误判,控制器把共模尖峰读成过流,触发关断,恢复要两百毫秒以上;常规方案依靠漏感与滤波电感限制电流上升率,只表现为电压短时塌陷,打火结束后一百二十毫秒内自行回升。
打火频次决定谁更能撑住产线。熔炼初期粉床放气重,每小时打火可达十几次,可编程方案若未做事件识别,会疲于关断与重启,层间熔合质量随之波动;常规方案的单次扰动幅度小,但连续三次打火后滤波电容温度上台阶,容量下降,纹波抬头。两种表现都要靠事件计数与波形留档才能判断,只看输出电压的平均值会把问题抹平。
效率曲线的差异要分负载段讲。百分之八十负载处,可编程方案九十二点四,常规方案八十七点六;到百分之二十五负载,前者八十八点一,后者八十三点二。可编程方案的损耗主要是开关损耗与变压器铁损,轻载时占比上升;常规方案的晶闸管压降与滤波电感铜损几乎不随负载减小,白白吃掉固定功率。
散热上的差异比电费更早暴露。十六小时连续打印,可编程方案柜内进出风温差十二度,常规方案到十九度,油冷机组回油温度跟着上抬六度,密封件的老化节奏随之改变。功率柜布局也受影响:常规方案的工频变压器与滤波电感占去柜体近一半体积,机架深度做到一米二,检修时抽拉都费劲,这是选型阶段很少被认真计价的隐性成本。
干扰耦合的路径值得单独拆开看。分压器高压臂对地存在几十皮法的杂散电容,打火时的高频分量经这条路径注入采样网络;采样电缆若两端接地,屏蔽层在泵体与柜体之间形成环流,控制端读到的信号里混进与输出无关的分量;数字环路把这份误差积分,越积越大,等打火过去还要额外花时间把积分器拉回来。模拟方案的运放同样受扰,但带宽窄、增益低,误动作幅度小。
整改的第一步是切断耦合而不是加大滤波。采样改走光纤隔离,屏蔽层单点接地,输出端加共模电感与瞬态抑制器件,控制地与功率地分开走,泵体接地与柜体接地合并到一点。做完这些,打火时采样通道上的尖峰从八百毫伏降到一百二十毫伏,环路不再误判过流,关断次数在一个班次内从十四次降到两次。
第二步动环路本身。把打火检测信号接进控制器,作为前馈事件直接触发输出保持而不是进入调节,积分器在此期间冻结;限幅环节单独设一组,限制给定值的斜率与幅值,避免工艺侧一次误操作把输出推到绝缘极限;恢复阶段按分段斜率爬升,先到八成再放开,观察真空与束流是否稳定。这套逻辑在数字平台上是改参数,在模拟平台上要动硬件,代价差一个量级。
常规方案的毛病在打火之后。晶闸管移相角复位不干净会停在半开状态,输出比设定低一截却不报警,操作工看到束流变小先怀疑枪杯,把时间浪费在错误方向;滤波电感在大电流打火后需要时间去磁,残余磁通让下一次输出建立出现台阶。这类问题用示波器抓一次输出波形就能定性,判据是打火后两百毫秒内的电压包络是否回到设定带内。
选型上不能只盯调整率一个指标。束流控制要求快跟随、可编程、能与扫描节拍联动,这类需求只有开关式数字电源做得到;若产线以长时间稳定熔炼为主,束流几乎不变,而电网质量差、打火频次高,工频加晶闸管的粗线条反而省心,备件便宜,维修工拿万用表就能判断。既要快又要扛扰的现场,多见的是混合结构:开关式可编程做前级稳幅,负载端串一级线性快环或储能电容组补瞬时跌落,代价是效率掉两个点、柜体多出半米。
维护账也要算进去。可编程方案的备件是驱动板、采样板、控制器,单价高但更换快,故障定位靠日志与波形;常规方案的备件是晶闸管、触发板、滤波电容,单价低,故障定位靠经验与听声。两种路线对维修人员的要求不同,产线在三班倒、夜班只有值守人员时,能在半小时内换件恢复的方案更受欢迎,这一点在效率对比里完全体现不出来。
数据也有管不到的地方。同一台电源换到另一台设备,加速间隙公差、枪杯绝缘长度、真空泵型号都会改变结果,样本数量有限时不能把千分之三点五当成普适结论;高湿季节腔体吸附水汽,漏电流抬高,调整率会额外劣化半个百分点,这在干燥季节的测试里根本看不出来。把测得的数字连同真空度、温度、打火计数、灯丝累计小时一起归档,比单看一张效率曲线更能支撑后续换型判断。
还有一条容易被忽略的边界:熔炼过程中的束流是脉动的,平均值达标不等于瞬时值达标。负载调整率的考核若只取稳态平均值,两台电源可能得到相同结论,实际熔池形貌差异却很明显。因此在验收时补一段瞬态记录,把扫描周期内的电压包络与束流波形一起留存,后续出现层间未熔合时才有回溯依据。
纹波的成分也要拆开看,不能只看有效值。可编程方案在千赫附近的调制分量占一半以上,频率落在束流扫描节拍的整数倍附近,容易与扫描同步形成明暗条带;常规方案的纹波集中在三百赫兹与六百赫兹,是六脉波整流的固有产物,若与层间冷却周期同相,会在熔池表面留下周期性的波纹。抑制手段不同:前者动环路带宽与输出滤波,后者只能加无源滤波或改十二脉波。
停机与重启的代价在对比表里通常不出现,但对连续生产影响很大。可编程方案断电后控制器要重新初始化,斜坡给定、保护阈值、限流曲线都要从存储里恢复,冷启动到允许出束约九十秒;常规方案靠电位器位置记忆,上电后三十秒即可出束,前提是没人动过旋钮。产线换班、清粉、换基板这些动作一天要做十几次,累计的时间差就是一个班次的产能。
电磁兼容的量化要落到端子上。可编程方案的开关频率与边沿斜率决定了骚扰频谱的上限,输出电缆若走普通屏蔽线,在泵体附近的场强会高出十几个分贝;常规方案的骚扰集中在工频与换向瞬间,用一只电源滤波器就能压住大半。现场整改时先测端子电压与辐射场强,再决定是加滤波、改布线还是提高边沿时间,凭经验直接加磁环往往收效有限。
对比结论要落到具体设备上才有意义。同一个车间里,九千瓦的小枪与十五千瓦的大枪对调整率的宽容度不同,前者束流小、扫描快,对瞬态更敏感;后者热惯性大,短时下陷会被熔池抹平。把电源指标与枪型、粉床尺寸、层厚一起匹配,比追求一个漂亮的百分比更贴近实际。